发货:3天内
切片设备与压面设备虽然分处烘焙加工的两端,采购时遇到的问题却有不少重合之处,比如片厚怎么定、厚度不匀怎么排查、日常怎么清洁。本文把门店与食品厂在选型和使用中问得比较集中的问题整理成一组问答,涉及的设备为广东麦斯焙克烘焙设备科技有限公司的可换式方包切片机 SX-31-39 与精调压面机 SXJT-30A/35A 系列,可作为选型前的参照。
方包切片机能切哪些产品
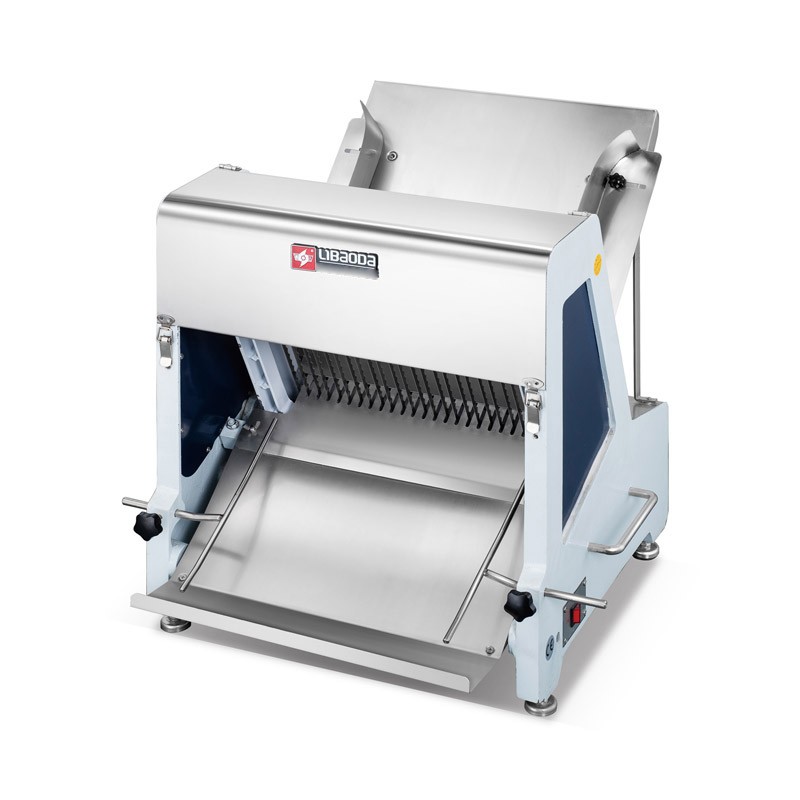
作为吐司切片机与方包切片机两用的机型,设备可对吐司、方包、法式长棍面包、馒头等进行切片加工。刀组间距决定片厚,只要产品的外形截面在设备的导向范围内,都能通过更换刀组适配。切片对象的外形越规整,切面的平整度越好;表面带大量果干、坚果的欧包,切片时局部硬度落差大,刀片受到的瞬时阻力也不均匀,建议选用刀片刚性更好的刀组,并适当降低推料速度。
可换式机型与固定片厚机型怎么选
判断商用方包切片机该选可换式还是固定式,依据是门店未来一年内的片厚需求会不会变化。如果常年只做一种规格,比如固定 30 片装的吐司,选固定机型更省事,也少一组刀具的采购与存放。如果门店同时供应早餐厚片、三明治薄片,或者一年内会推出新的片厚规格做测试,可换式更合适。
SX-31-39 的可换式结构通过更换刀具覆盖四组组合:18 片对应 20mm、22 片对应 16mm、30 片对应 12mm、38 片对应 9.5mm。需要提醒的是,可换式机型的重与占位都略高于固定机型,SX-31-39 的外形尺寸为 650×600×620mm、净重 50kg,固定机型为 642×616×581mm、净重 48kg,摆放前先把工位尺寸量准。
切片时碎屑偏多是什么原因
按出现频率排,大致有三个来源。一是切片时面包的温度偏高,出炉后没有充分冷却就上机,面包内部结构尚软,切割时的挤压会带出大量碎屑,切面也会出现毛边。二是刀片使用时间过长,刃口变钝,切割由剪切变成挤压。三是推料进给过快,面包在刀组中受到的不均匀阻力增加,局部被压溃。
排查的顺序可以按冷却时间、刀片状态、进给节奏依次确认。冷却这一项比较容易调整,也比较容易被跳过。
刀片需要多久更换一次
刀片的更换周期取决于加工量与产品特性,没有统一的小时数可以直接套用。判断方式看两点:切面是否还平整,碎屑量是否明显上升。当同一批面包的切面开始出现拉扯痕迹,或者同样操作条件下碎屑量比之前增加,就说明刀组需要检查或更换。
SX-31-39 使用进口不锈钢材质的刀片,切面平整、厚薄一致,长时间使用不易折弯变形,也不容易生锈。作为可换式机型,刀组可以单独采购更换,不需要整机返厂,日常维护的停机时间相应缩短。
设备占地多大,需要什么电源
四款固定片厚机型的外形尺寸均为 642×616×581mm,可换式机型为 650×600×620mm,都是落地或置于承重台面的独立工位体量,不需要预留额外的操作纵深,但前方要留出取放面包的空间。整机净重在 48kg 至 50kg 之间,台面需要能稳定承重,搬运时安排两人配合更稳妥。
电源方面,五款机型均为 220V 电压、50Hz 额定频率,额定输入功率 0.25kW,接入门店常规单相回路即可,不需要为切片设备单独申请三相电。建议与和面机这类启动电流较大的设备分在回路两侧,减少瞬时电流对切片设备运转稳定性的影响。整机防水等级为 IPX1,可承受垂直方向的滴水,日常用湿布擦拭与清水的少量溅水不会影响内部电路,但不宜用水管直接冲洗电气部位。
能不能切刚出炉的面包
不建议。刚出炉的面包内部水分高、结构软,切片时会被压塌变形,切面组织糊在一起,碎屑量也会明显增加。合理的做法是等面包冷却到内部结构稳定后再切片。批量生产时,可以把冷却时间作为产线的起点约束,再按冷却后的出炉节奏去安排切片设备的处理量,避免出现面包堆在冷却架上等切片的情况。
压面机可以压到多薄
以多功能精调压面机 SXJT-30A/35A 为例,可压制至 0.2mm 的面皮。这个厚度主要用于广式云吞皮、超薄酥皮这类产品。
精调压面机压面机采用多卡扣式齿轮传动结构,模拟人工压面的受力方式,压出的面皮肌理均匀、韧性充足,煮制过程中不易断裂。
厚度调节依靠带锁止结构的调节手轮,调节到目标厚度后旋转锁定,对应外观设计专利 CN307602724S。锁止结构的意义在于避免压面过程中因设备震动与面团反作用力导致辊缝位移,同一批面皮后续部分的厚度不会比前面偏厚。
压面厚度不匀怎么排查
先查刻度的基准点。更换不同厚度的产品时,如果没有将压辊完全闭合对零就直接拧到目标刻度,基准点会偏移,即使手轮位置与上一次相同,实际辊缝已经变了。正确做法是每次调整前先将压辊闭合,确认刻度指向零位,再向上拧到目标厚度。
再查压辊表面是否有残留面渣。辊缝里卡了干硬的面块,局部辊缝被垫起,经过的面皮就会在对应位置出现偏薄痕迹。每次作业结束后用软毛刷清理压辊表面,不要用金属刮刀刮擦辊面,避免划伤。
还要查进料面团的状态。面团局部硬度不均,或者掺了没有揉开的干面块,压过时局部阻力过大,也会出现局部偏薄。进料前把硬块挑出来,这类偏差会减少很多。
如果以上三项都正常仍然偏厚,再考虑压辊轴套的磨损。压辊两端轴套磨损后辊缝出现高度差,面皮会沿幅宽方向一边厚一边薄,这种情况需要联系厂家处理,不建议自行拆解。
两类设备能否在同一条线上配套采购
可以,而且建议放在一起考虑。方包切片机与压面机同属面食加工设备,接口上虽然不直接相连,但在整线节拍上互相影响。配置烘焙厂房商用压面设备时,建议把单班的面皮用量与成品片数同时列出来倒推;食品工厂商用面食机械设备如果来自同一家供应商,接口尺寸与工序衔接更容易一致。在吐司面包加工生产线上,压面属于前端工序、切片属于收尾工序,两端的节拍如果不匹配,等待会集中出现在中间的醒发与冷却段。压面段处理量偏小,后续整形与烘烤的等待时间会拉长;切片段处理量偏小,出炉的面包就要在冷却区排队。麦斯焙克的产品线覆盖和面、起酥、压面、分块、滚圆、整形、切片等环节,可以在同一家完成配套,设备的接口尺寸与工序衔接更容易一致。
保修与售后服务怎么安排
麦斯焙克对售出的设备支持全国联保,服务网点覆盖各地,报修后 24 小时内安排上门,提供 18 个月保修期,并定期做客户服务回访,根据客户的实际使用情况对设备的功能与结构做调优改良。切片机与压面机的易损件由厂内直接供应,常规刀组、传动部件有备库,减少等待调货造成的停机时间。
切片与压面这两类设备的疑问,说到底集中在厚度控制与清洁维护两个主题上。选型阶段把片厚需求、日均产出量与工位条件对齐,使用阶段把冷却时间、刀片状态、刻度对零这几件事固定成习惯,设备的表现会稳定得多。