品牌:麦斯焙克
发货:3天内
酥皮吐司这类产品对工序的宽容度偏低。同一块面团,开酥时厚薄差上一点,醒发后层次就不匀;切片时温度和时机没卡准,刀口就会起毛边、掉碎屑,包装后袋子里一层渣。工序里涉及的设备不算多,起酥机管前段的压延与折叠,方包切片机管后段的定厚与分片,两头把住,中间的分割、整形、醒发、烘烤才有意义。下面按工序顺序把这两类设备的技术要点拆开说。
开酥段的原理与设备要求
酥皮面团的层次来自面团与油脂的交替叠放。压延把面带拉薄,折叠把层数翻倍,重复若干轮之后,面团内部形成几十层甚至上百层的间隔结构,烘烤时水分汽化把层与层顶开,酥松感就出来了。这个过程中,压延的均匀度直接决定层次是否一致:面带两侧比中间厚,折叠之后中间的层就被挤薄,成品切开能看到明显的密度差。
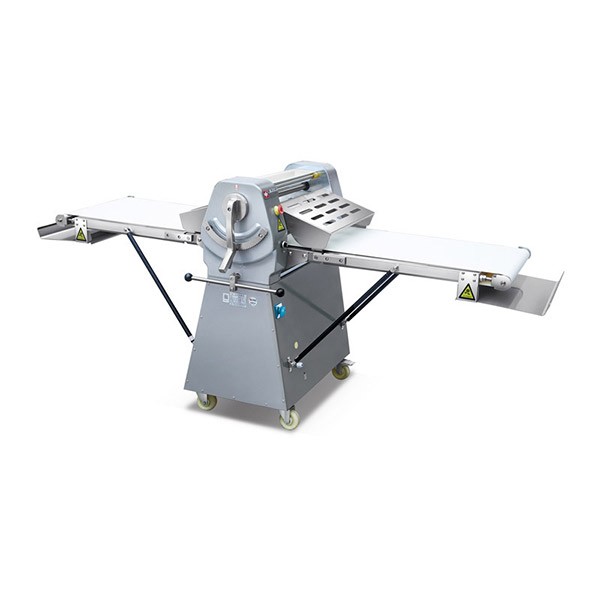
欧式起酥机在这一段要解决的就是均匀与效率。机身采用浸油式设计,传动部件在油浴环境中工作,运转噪音低,齿面与轴件不易磨损,长时间连续开酥也不必频繁安排停机。压辊经过特殊方式处理,面皮厚薄度可以调节,与食品接触的部位使用符合食品级别的 304 不锈钢材质,精密打磨之后不粘面、不易刮伤,处理含油量偏高的酥皮面团时不容易挂料。安全方面,机身折叠式设计节省空间、便于搬运,压辊上方设有不锈钢网罩安全保护装置,罩体打开即停机,机身内部另有过载保护,卡料时能及时切断动力。
欧式起酥机的参数怎么读
欧式起酥机有 SXL-380 与 SXL-520 两款机型。电压均为 220V,额定频率 50Hz,额定输入功率 0.75kW,防水等级 IPX1;外形尺寸分别为 2100×933×1130mm 与 2550×970×1130mm;输送带宽度 380mm 与 500mm;净重 205kg 与 215kg。
参数里可读的信息有三层。输送带宽度决定单次压延的面带宽度,如果门店的酥皮分割规格固定,宽度只要略大于成品规格即可;做落地式起酥机的产能规划时,则要按单班面团总量和折叠轮次倒推,500mm 带宽在大批量生产时的优势更明显。额定输入功率 0.75kW 说明这类设备对门店配电的要求不高,普通 220V 单相电源即可带动。防水等级 IPX1 是防滴水等级,含义是机身可承受垂直方向滴水,日常擦拭清洁没问题,但不等于可以拿水管冲洗,电气部分仍然要避开明水。
方包切片机的技术要点
切片看起来是个简单动作,实际难点在于一致性。吐司冷却后组织仍有弹性,刀片不够锋利或者进给不均匀,切面就会被压塌变形,刀口周围出现毛边和碎屑。方包切片机在这一段的技术要点集中在刀片与刀具结构上:刀片采用不锈钢材质,不生锈、不易折弯变形,切片整齐统一、不留渣,可以对法式长棍面包、吐司、馒头等产品进行切片加工。
可换式机型把这部分做得更灵活。同一台机身可以换装不同规格的刀具,用户按销售规格换刀,一机多用,操作简单,使用进口不锈钢材质的刀片,加工后产品表面平整、厚薄一致、碎屑少。对同时经营吐司、长棍和馒头的门店来说,可换式结构的实用性比固定刀具更高。
切片机的规格与产能对应
常规方包切片机有 SX-19、SX-23、SX-31、SX-39 四款规格,电压 220V,额定频率 50Hz,额定输入功率 0.25kW,防水等级 IPX1,外形尺寸均为 642×616×581mm,净重 48kg;可换式机型 SX-31-39 的外形尺寸为 650×600×620mm,净重 50kg。四款常规机型的切片数与片厚一一对应:18 片对 20mm、22 片对 16mm、30 片对 12mm、38 片对 9.5mm,可换式机型则把这四组规格合并在一台机身里。
这个对应关系在实际排产时很有用。切片数和片厚是绑定的一组参数,先定终端销售规格,再倒推机型:走厚切路线、按片装袋的产品,选片厚 20mm 的规格;做三明治、走薄切路线的产品,选片厚 9.5mm 的规格。可换式机型适合销售规格会随季节调整的门店和食品厂,换刀即可切换。
两段工序之间怎么衔接
开酥段与切片段之间隔着分割、整形、醒发、烘烤和冷却五个环节,衔接的要点在于节拍和状态匹配。开酥段的节拍由折叠轮次决定,一轮压延加折叠通常需要往返数次,实际产能要按轮次折算,不能只看单次压延的用时。以 500mm 带宽的欧式起酥机为例,处理一批面带需要往返几轮,折算下来单位时间的面团处理量要与后段的分块、滚圆、整形节奏对得上,否则面团会堆在中间等待。
切片段的衔接点主要在冷却。吐司出炉后需要充分冷却,中心温度降下来之后组织才稳定,这时候切片才不容易粘刀;冷却不足就上机,切面发黏,刀片带料,碎屑量会明显上升。这一段很多门店吃过亏,把出炉到切片的时间压缩过短,结果切片质量不稳定,还以为是机器的问题。
设备与产线的匹配关系
如果按整线的角度考虑,吐司面包加工生产线的设备清单通常包括和面、分块、滚圆、整形、醒发、烘烤、冷却与切片若干段。其中切片是收尾动作,面包切片加工设备的选型要放在产线的整体节拍里看:前段的烘烤与冷却产能决定了单位时间能出多少条吐司,切片机的进料节拍要与之对齐,否则冷却区会堆满待切产品。商用开酥起酥机与丹麦酥生产起酥机的配置同理,压延与折叠的往返次数直接决定开酥段的实际产能,把这一段算准,后段的分割与成型才有稳定的进料。商用方包切片机在多品种生产的门店里还有一层价值:换刀即可切换切片规格,不必为每个规格单独备机。
常见的三处操作误区
容易被忽略的一处是只看机器参数、不核面团状态。压制前要先确认面团与油脂的硬度匹配,油脂太硬会在压延时被挤断,形成断层的酥皮;面团太软则容易粘辊,压延出来的面带边缘发毛。开酥前把两种材料的软硬调到接近,比事后调整压辊间隙有效。
另一处是压辊间隙一次调到位。厚薄调节要分轮次逐步进行,一次压到目标厚度,面筋没有缓冲,容易回缩、开裂。按从厚到薄的顺序分几轮压,面带的延展更均匀。
还有一处是用洁净度换速度。压辊和输送带上的残料要及时清掉,机身不能用明水冲洗,传动部件按周期加注润滑油,链条和齿轮定期检查松动情况。开机后如果出现与平时不同的声响,应当停机检查而不是继续压面。这几项都是常规动作,坚持下来才是设备用得久的关键。
酥皮吐司的成品表现,说到底由两头的设备状态决定:起酥机的压辊间隙与传动状态决定了层次是否均匀,方包切片机的刀片与刀具规格决定了切片是否整齐。把面团状态、设备参数、成品规格这三组变量对齐,工序走起来就顺;设备到位之后,参数调试与定期保养同样不能省。