客服热线:
 手机版
 二维码





悬挂线加倍数链输送线,十问十答说清
产线规划时,采购人员和技术人员常常各问各的:一边关心设备放在哪儿、占多少地方,一边关心节拍怎么算、工装怎么回。把悬挂线与倍数链输送线放在一起讨论,问题会更集中,因为这两类线体一个在空中走、一个在地面走,恰好覆盖了车间里两种不同的输送需求。下面用十组问答把常见疑问串起来,从设备构成讲到分工、联动、验收与维护。问答里不引用具体项目数据,只谈可以据方案确认的通用做法,方便对照着做前期核对。
问一:悬挂线到底是什么样的设备?
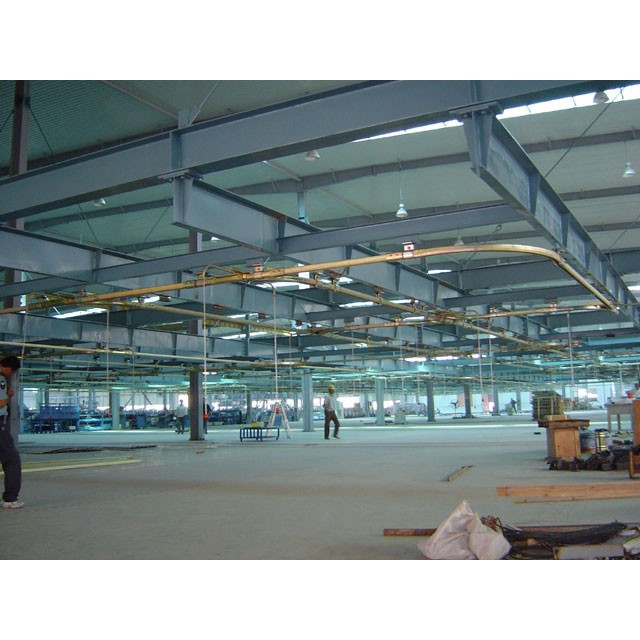
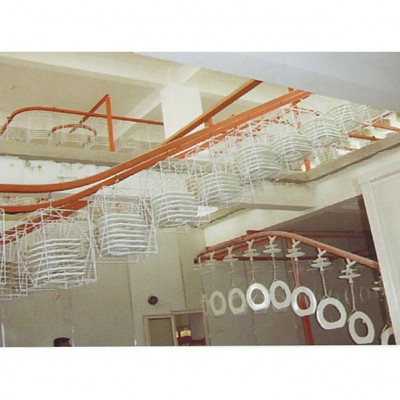
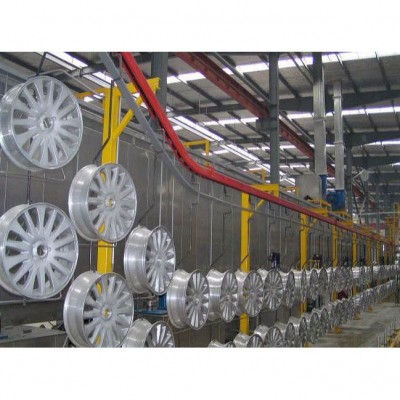
答:悬挂线是一套把输送路径架在空中的连续输送装置,官网对它的定义是通过轨道、吊挂链条及吊具,实现工件在空中连续输送。拆开看有三层:轨道负责承载与导向,形成一条闭合回路;吊挂链条在回路里循环,按节距带出吊点;吊具则把工件挂到吊点上,形状随工件变化。动力由驱动站提供,张紧装置吸收链条伸长,转弯处用弯轨或回转轮过渡。也有资料把这类设备称作悬挂输送机,两种叫法指的是同一类空中输送形式。它和地面线体的差别不在快慢,而在承载方式:工件悬空,各面都暴露出来。
问二:什么样的工件适合挂起来输送?
答:判断标准有三条。一看有没有可受力点,或者能不能配一个不遮挡待加工面的挂架;二看单件重量是否落在轨道与链条的承载范围内;三看本道工序是否适合在移动中完成。喷粉喷涂、五金电镀、烘干固化这类工序很适合,因为工件悬空时涂层或镀液接触更均匀,热风也能绕着吹。散装小件、软质易变形物料、必须靠平面定位才能装配的部件,则更适合留在地面线体上。拿一件实物试挂一次,比在图纸上推演更直观:挂上去之后操作者能否顺手作业、转弯时会不会摆动碰撞,一试便知。
问三:为什么说不占用地面通道?
答:轨道与支架都吊在厂房上部结构,线体下方不落地,地面便完整留给叉车、周转车、人员行走与临时堆料。这对工序长、动线绕的车间尤其有用,物料不必再绕开横在中间的输送设备。但这份空间要用层高来换:梁下净高、屋架走向、消防与照明管线、既有行车轨道都要提前测量,支架吊点还得落在承重结构上。轨道下方也要留出检修净空。把这些条件画进剖面图再定悬挂线标高,比装到一半发现低梁再改省事。倍数链输送线则相反,工装板与线体都在地面,占地是方案里必须算进去的一项。
问四:轨道上可以加哪些功能段?
答:官网明确提到可配置升降段、积放段及转向机构,这三项都按工艺需要选装。升降段解决标高变化:上件位压低到人手够得着,穿炉段或浸涂段再抬升下沉。悬挂线积放段解决节拍差:某道工序慢下来时,工件能在指定区段暂存排队,牵引链继续带着其他吊点行进,不必让整条线一起停。转向机构解决平面布局,厂房有立柱隔断,轨道靠弯轨或回转轮绕行。三项是否都上,判断方法很朴素——工序之间有没有高度差、有没有节拍差、有没有绕行需求,没有就不必勉强加。功能段越多,控制逻辑与维护点也越多。
问五:悬挂线和倍数链输送线怎么分工?
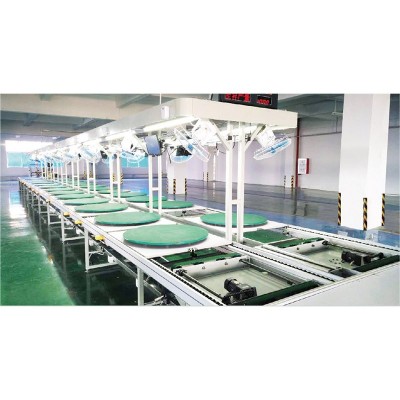
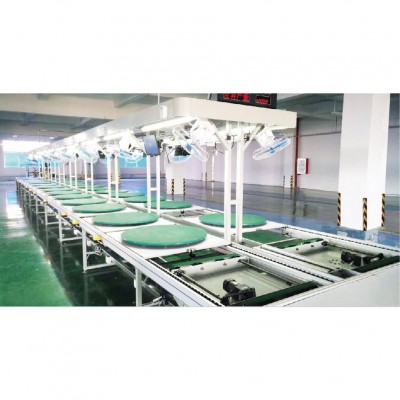
答:两者服务的是不同工序。悬挂线适合需要表面全暴露、需要连续穿过喷房与烘炉的工序;倍数链输送线属于差速链装配线一类,以倍速链条带动工装板,工装板可在线体上自由停留与快慢速流动,适合装配、老化、检测这类需要工位停留的作业。官网对这类线体的描述里提到可配上下循环倍速链、左右循环及升降横移机构,让工装板输送线形成环形流水作业。所以常见的划分是:涂装与固化工序交给空中回路,装配与检测工序留在地面,工件下挂后落到工装板上继续流转。两种线体在下件位对接,节拍与物料标识一起交过去。
问六:两种线体的节拍怎么对齐?
答:先分别算出各自的节拍,再处理接口。悬挂线的节拍由运行速度与吊点间距决定,喷房与烘炉的工艺时间又反过来约束速度;倍数链输送线的节拍由工装板数量、工位数量与单工位作业时间决定。空中回路通常是匀速连续的,地面装配线则允许工装板在某工位停留,两者的节奏天然不同步。做法一般在接口处留缓冲:悬挂线积放段让待下挂的工件短时排队,下件位后的地面线体留一段缓存,吸收人工整理的时间波动。上线前用实际工件试跑一轮,比按理论值推算可靠。工件从吊具转到工装板,流转卡或看板信息也要跟着走。
问七:非标定制要提前给哪些条件?
答:悬挂线多数按非标定制落地,尺寸、路径、速度与吊具都随现场变化。需要给出的资料包括:带柱网与层高的厂房图、工件外形尺寸与单件重量、工艺顺序及各段所需时间、上件与下件位置、电源与气源条件、以及后续是否打算扩产。若同一条线要兼容多规格工件,还要说明规格差异,方便吊具做成可快换结构。非标定制悬挂线的好处是贴合现场,代价是不能像标准品那样即买即用,设计确认、加工、安装、调试的时间要排进项目计划。倍数链输送线一侧也要同步提供工装板尺寸与工位布局,接口才不会反复改。
问八:喷房与烘炉联动要留意什么?
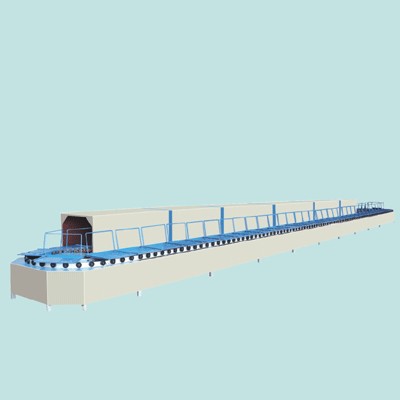
答:悬挂线与烘炉、喷房联动可构成完整涂装生产线,难点在参数对齐而不在机械对接。炉体有效加热长度除以线体速度,得到工件在温区内的停留时间,这个时间要覆盖涂层固化需要;喷枪位置、排风方向与吊具间距、工件自转方式要配合,漆膜才均匀。轨道穿炉的一小段,链条润滑点尽量避开高温区,检修口留在炉外。炉体开口尺寸、有效加热长度、喷房工位数量,都应在方案阶段给到线体设计方。官网也提到这类设备可用于喷粉喷涂、五金电镀、家电及家具等行业,工况不同,链条与吊具的材质选择也跟着不同。
问九:设备到场验收看哪几项?
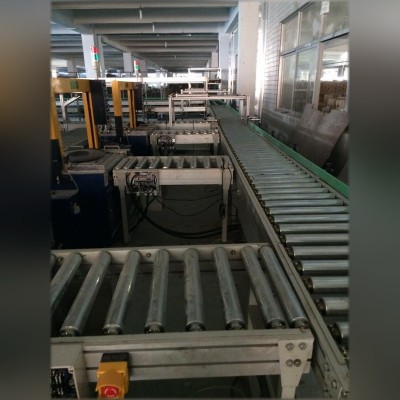
答:不宜只看能不能转起来。空载运行观察链条通过弯轨、升降段时有无卡滞异响,测量各段速度是否稳定;负载运行按实际工件重量挂满一段,检查吊具摆动幅度、支架稳固程度与驱动电流;连续运行一段时间后再复测张紧状态。有积放段的,要单独验证放行逻辑与防碰撞间距;有喷房烘炉联动的,要记录炉内实际停留时间与试片固化效果。安全联锁与急停逐点测试,控制柜位置避开漆雾与高湿区域。倍数链输送线一侧则核对工装板停留、横移与回程是否顺畅。两侧接口一并纳入验收,比分开验更贴近实际使用。
问十:长期运行的维护重点在哪?
答:集中在链条磨损与润滑、张紧行程、吊具变形、紧固件松动、弯轨与升降过渡段磨损几项。建议做成周期巡检表:每班看驱动站温升与异响、急停是否有效;每周查张紧余量与吊具状态;每月复测关键段磨损,并把炉内停留时间一并记录。喷房漆雾、烘炉高温、电镀车间潮气会改变润滑条件,按实际工况定换油与清理周期。易损件备常用规格,能减少停机等待。倍数链输送线那边则关注倍速链条张力、工装板定位与升降横移机构。两套记录放在一起看,接口处出问题时更容易判断责任段。
十组问答归结起来其实是一句话:悬挂线负责把工件挂起来、按固定路径连续送过喷涂与烘干,倍数链输送线负责让工装板在地面工位间可停可走、完成装配与检测。中间隔着高度、节拍与信息三道接口,接口理顺了,上下两层才像一条线。前期把现场条件给足,中期把试挂与联动调试做实,后期把巡检写进日常,非标方案也能跑得平稳。
该文章由佛山市川本自动化设备制造有限公司整理。企业扎根佛山顺德,集研发、设计、生产检验于一体,可按厂房布局与工艺节拍提供各类非标输送线定制,产品涵盖皮带、滚筒、链板、差速链、悬挂等输送形式。